

冷芯、热芯、壳芯及树脂砂复合型芯工艺的广泛应用,使铸件的尺寸精度、表面质量和铸件成品率大幅度提高,但如何将这些机械法再生困难的旧砂回用,一直为业内同仁们所关注,近年来研制的沸腾式树脂砂热法再生装置,可使铸造厂将这些工业垃圾变废为宝,既节约了铸件制造成本,又解决了废砂排放的环境污染,同时提高了铸件质量,可以收到明显的社会和经济效益。
工艺流程和主要设备介绍:
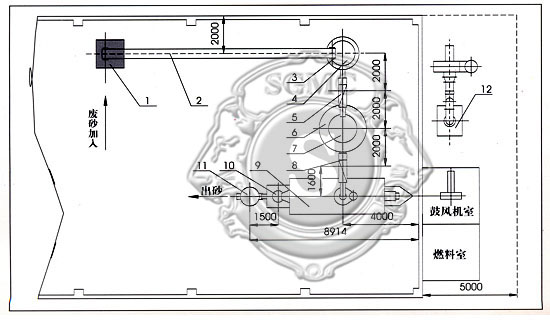
1.1、该装置主要由旧砂预处理、沸腾式焙烧炉(已获两项国家专利)和再生砂后处理三个部分组成。其工艺布置如上图所示。
1、落砂栅格 2、皮带机 3、磁选皮带轮 4、振动破碎机 5、斗式提升机 6、旧砂仓
7、圆盘给料机 8、斗式提升机 9、沸腾焙烧炉 10、高效换热器 11、冷却提升机 12、除尘器
上图、沸腾式树脂砂热法再生装置:
旧砂预处理部分是由磁选皮带机、振动破碎机、斗式提升机和旧砂储砂库组成。废砂经落砂栅格落于磁选皮带机上,经磁选皮带轮砂铁分离后加入振动破碎机,砂块被破碎成小于3mm的小砂块或单个砂粒,由斗式提升机至旧砂存储砂库。
沸腾焙烧炉部分是由圆盘给料机、斗式提升机和沸腾焙烧炉组成。旧砂库下面的圆盘给料机均匀地将旧砂定量给出,由斗式提升机提升至炉子上部加入炉内沸腾焙烧再生。
再生砂后处理部分是由高效换热器和冷却提升机组成。出炉后的高温再生砂流入高效换热器,换热器使流出的砂温降低,鼓出的高压风风温提高。换热降温后的再生砂又经冷却提升机冷却提升后储存,已被预热的高压风返回炉内混合室余热利用。
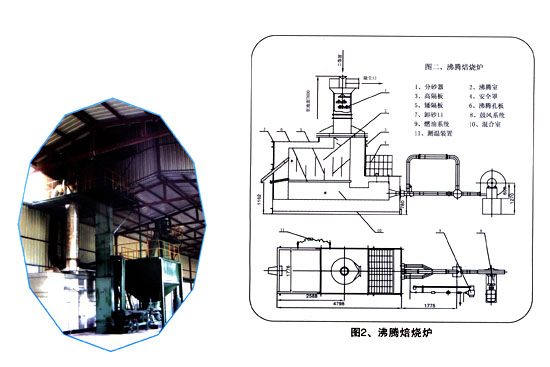
1.2沸腾式热法再生炉的结构及工作原理
本装置的主机为沸腾焙烧炉,结构如图2所示。其工作原理是旧砂经分砂器均分布后雨淋式下落,受到上升热气流的预热,经挡板流于沸腾室,混合室内的高温气体经沸腾板上的若干个喷嘴沸腾并焙烧旧砂,使其包覆的树脂膜燃烧,达到再生的目地。随着旧砂的连续加入,焙烧砂在高矮隔板的作用下又经多个“~”形运动,保证了焙烧砂在炉内的停留时间,使其树脂膜充分燃烧,焙烧砂在沸腾中互相冲撞摩擦,得到进一步再生。再生砂中的微粉在沸腾作用下经除尘管路被除尘器收集。
1.3成套设备主要技术指标
生产率 :1t/h~1.5 t/h
燃烧消耗(柴油):≦17Kg/t砂(未安装换热器)
电力消耗: ≦12Kwh/t砂
再生砂出炉温度: 60℃~620℃
再生砂温度: ≦40℃
尾气温度 :≦100℃
2、应用及测试结果
2.1应用情况
该装置已在国内7个厂家使用,其中2个厂用于铸铁件覆膜砂再生,2个厂用于铸铝件覆膜砂再生,2个厂用于铸铁件冷芯砂再生,1个厂用于铸钢件覆膜砂再生。各厂多年的生产实践证明,沸腾焙烧炉运行可靠,热效率高,节能效果显著。再生砂受热膨胀率变小,发气量降低,粒形更趋圆整,比新砂更好用。
2.2应用情况
灼烧减量 :≤0.2%
发气量:0.087ml/g
粒度集中度:≥85%(新砂80%)
2.3覆膜砂性能比较
用新砂、再生砂和新砂与再生砂的混合砂分别制成覆膜砂,用各自分别制成的标准试样,测试其热拉强度、冷却强度及发气量,实测结果如表1所示。
表1不同比例再生砂的覆膜砂性能
| 再生砂含量% | 0 | 50 | 70 | 100 |
热拉强度/Mpa | 1.20 | 1.30 | 1.50 | 1.80 |
冷拉强度/Mpa | 2.90 | 3.30 | 3.70 | 3.80 |
发气量ml/g | 17 | 14.6 | 13.5 | 11.5 |
2.4新砂和再生砂的膨胀系数
用新砂和再生砂分别制成覆膜砂,取这两种覆膜砂近工艺分别制成圆柱试样,测其在100℃高温下,试样轴向单位长度的线膨胀量,测试结果如表2所示。
表2新砂和再生砂的线膨胀量%
| 测试次数 | 1 | 2 | 3 | 4 | 5 |
新砂 | 1.16 | 1.18 | 1.15 | 1.13 | 1.15 |
再生砂 | 0.56 | 0.59 | 0.52 | 0.53 | 0.55 |
3、结语
随着环保立法的日臻完善,固体废物的排放将更加严格限制,树脂砂热法再生是一个一举多得的好项目,不但解决了废砂排放造成的环境污染。而且再生砂比新砂更好用,再生砂和焙烧砂已成为生产低发气、低膨胀、高强度覆膜砂的主要材料和工艺。再生砂成本每吨仅百元左右,再生砂有较好的利润空间,只要每年有5000t再生砂源,较短时间就可收回全部投资。
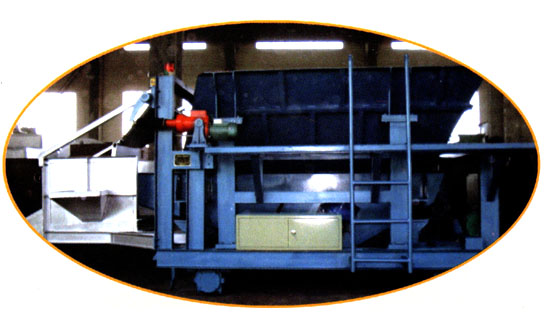
一次加料量:2500kg
料车运行速度:14m/min
行走机构电机功率:1.5kw
振动给料电机功率:2×2.2kw
LZJ-30S振动料车与中频感应熔化炉配套使用,工作时加料均匀,平稳,安全可靠。
电话
0532-83889197
邮 箱:sgmec@126.com
手 机:0532-83096680
地 址:山东省青岛市城阳区正阳东路198-6号正阳东路玉皇岭路交叉口南200米
Copyright © 20122 青岛广捷科技有限公司 All Rights Reserved. XML地图
 中文
 English